电子显示屏响应式网站模板


新品研发路上,手板打样是绕不开的一环。很多设计师、研发工程师拿到数模后都会纠结:到底选3D打印,还是CNC手板? 两种工艺没有绝对好坏,适用场景不同,选对工艺,既能控制成本,也能缩短研发迭代周期。今天结合科达三维的项目案例,帮大家理清选型思路。
一、两种工艺底层逻辑简单区分
✅3D打印:增材制造,一层一层堆叠成型。 优势在于复杂结构成型友好,不用做夹具、不用拆件编程,收到数模后可快速启动制作,适合内部镂空、晶格结构、异形曲面、一体复杂造型,修改数模成本低,适合高频次迭代验证外观、造型、人机交互手感。 局限:可选材料相对有限;部分打印材料的物性,和量产注塑、机加工原材料存在差异,公差表现有一定区间。
✅CNC手板:减材制造,从整块原材料上铣削、切削加工成型。 优势在于材料选择丰富,ABS、PC、POM、尼龙、铝合金、不锈钢等工程料、金属料都可以加工,成品材料属性贴近量产件,尺寸公差可控范围更优,适合装配验证、受力测试、耐高温、耐磨等功能性测试件,表面后处理方式也比较丰富。 局限:复杂内结构、倒扣、镂空晶格结构加工难度高,部分结构需要拆件拼接;结构越复杂,编程、装夹耗时更长。
二、结合科达三维项目举例,看懂什么时候怎么选
科达三维长期做工业设备样机、DLP/LCD 光固化设备样机、展会缩比模型、结构验证手板,在不同需求下,两种工艺搭配使用:
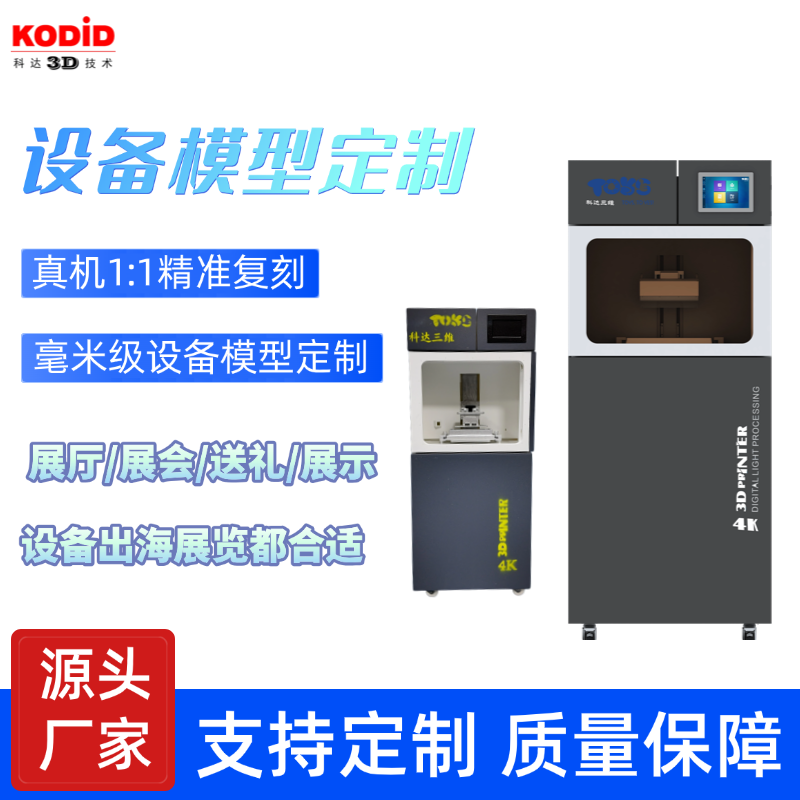
场景 1:外观样机、展会缩比模型、概念样机 → 优先 3D 打印 很多设备厂商需要做缩小版样机用于展厅、展会展示,比如科达三维的 TOYES 系列光固化设备缩比演示样机,外壳曲面多、内部有镂空散热造型,结构一体性强。 这类需求,核心目标是还原外观造型、看整体比例、用于展示沟通,不需要做高强度功能性测试。 用3D打印一体成型,不用拆分多个零件加工,减少拼接缝隙,交付节奏更快;数模微调之后可以快速重新打样,适合多次改外观方案。后期经过打磨、喷漆、丝印,就能完成一台完整演示样机,满足商务洽谈、参展需求。
场景 2:结构装配件、功能测试件、金属件、精密配合结构 → 优先 CNC手板 如果研发目标是验证卡扣配合、螺纹装配、承重、耐热、耐磨,或者需要铝合金、不锈钢等金属原型,科达三维这类项目一般采用 CNC加工。 举个例子:设备内部支架、固定底座、传动配合组件,需要和后续量产材质接近,要实测装配间隙、承重形变。 CNC直接选用对应工程塑料或者金属板材加工,材料性能稳定,加工后的零件可以直接拿来做装配测试、耐久测试,测试数据对后续开模、结构优化参考价值更高。 像设备上的安装法兰、定位座、精密配合外壳,有明确公差要求的零件,CNC加工会更适配。
场景 3:一台样机,两种工艺搭配 实际研发里,不是二选一。 一台完整样机:外观壳体、异形曲面装饰件用3D打印;内部承重支架、精密定位件、金属连接件用CNC加工,最后组装成完整手板,兼顾造型效果与结构可靠性,也是比较常用的方案。
三、一张简易选型参考
适合3D打印: ・概念外观件、展示样机、剖面演示模型 ・异形曲面、镂空、晶格、随形流道等复杂内结构 ・需要频繁改图、多次迭代,追求快交期 ・单件、小批量外观验证,不做严苛力学测试
适合CNC手板: ・功能测试件、装配配合件、螺纹、卡扣精密结构 ・金属手板(铝、不锈钢等)、需要工程原材物性 ・耐高温、耐磨、受力、跌落等可靠性验证 ・对表面质感、量产材质一致性要求高
四、选型避坑小提醒
内容含AI生成

